
Nanometre düzeyinde granit referans noktası kararlılığını ve esnek metal fikstür konumlandırmasını birleştiren yüksek performanslı entegre hassas ölçüm tabanı olarak, gömülü T-yuvalı granit plakalar, yarı iletken montajı, hassas lazer hata ayıklama, endüstriyel algılama ve yeni enerji test senaryoları için standart destek ekipmanı haline gelmiştir. Birçok kullanıcı, tedarik sırasında granit platformların ham madde kalitesine ve düzlük doğruluğuna odaklanırken, uzun vadeli ölçüm kararlılığını korumak ve gizli platform hasarını önlemek için kilit faktör olan iş parçası montajı sırasındaki ince operasyonel ayrıntıları genellikle göz ardı eder. Ultra hassas endüstrisinde ISO9001, ISO45001, ISO14001 ve CE sertifikasyon yeterliliklerine sahip ve 20'den fazla uluslararası patent ve ticari markaya sahip tek kuruluş olan ZHHIMG, onlarca yıllık ultra hassas işleme ve satış sonrası hizmet uygulamasına dayanarak profesyonel ve pratik yerinde kurulum deneyimini özetliyor ve küresel kullanıcılara iş parçası montajını standartlaştırma ve T-yuvalı granit plakaların hizmet performansını en üst düzeye çıkarma konusunda rehberlik ediyor.
ZHHIMG T-yuvalı granit plakaların mükemmel performansı, 3100 kg/m³ yoğunluğa sahip yüksek yoğunluklu siyah granit hammaddesinden ve profesyonel, sabit sıcaklık ve nem kontrollü, darbeye dayanıklı bir atölyede tamamlanan ultra hassas işlemden kaynaklanmaktadır. Granit alt tabaka ve gömülü metal T-yuvalarının benzersiz kompozit yapısı, geleneksel dökme demir platformların kolay deformasyon ve paslanma gibi doğal kusurlarını ortadan kaldırır ve sıradan saf granit plakaların tek işlevli sınırlamasını da telafi eder. Bununla birlikte, granitin kırılgan dokusu ve metal ek parçalar ile taş taban arasındaki hassas bağlama durumu, iş parçalarının montajı ve sıkıştırılmasının geleneksel sert işlem yöntemleriyle yapılamayacağını belirler. Herhangi bir iş parçasını yerleştirmeden ve sabitlemeden önce, kullanıcılar öncelikle platformun genel yatay durumunu doğrulamalıdır. Uzun süreli atölye titreşimi, uzun süreli ağır basınç ve hafif zemin çökmesi, granit plakanın destek dengesini ince bir şekilde değiştirecektir. Düz olmayan platform koşulları, iş parçası sıkıştırma sırasında görünmez burulma gerilimi oluşturacak ve bu da platformun orijinal kalibrasyon düzlüğünü yavaşça azaltacak ve sonraki parti tespitinde sürekli ölçüm sapmasına neden olacaktır.
Gerçek sıkıştırma işleminde, operatörlerin işlem boyunca düzgün gerilim dengesini ve kararlı sıcaklık dengesini korumaları gerekir. Keskin kenarlı ve çapaklı iş parçaları, granit referans yüzeyiyle doğrudan rijit temas halinde olamaz, çünkü yerel nokta basıncı, çıplak gözle görülmesi zor olan mikro girintiler bırakarak hassas taş yüzeyinde referans doğruluğunu kalıcı olarak bozar. Büyük ölçekli iş parçalarını sabitlemek için birden fazla T-kanallı cıvata grubu kullanıldığında, düzensiz tek taraflı hızlı sıkma, metal insertler ve granit arasındaki yapıştırma arayüzünde çapraz burulma oluşturarak insert gevşemesi ve yapışkanın çözülmesi gibi gizli tehlikelere yol açar. Bilimsel işlem yöntemi, tüm platformda tutarlı gerilim sağlamak için simetrik ve kademeli düzgün kilitleme uygulamaktır. Ayrıca, mekanik işleme ekipmanından getirilen iş parçaları artık ısı taşır. Sıcaklık dengelenmeden önce doğrudan sıkıştırma ve konumlandırma, platformun yerel termal deformasyonuna neden olarak tespit verilerinin doğruluğunu ve gerçekliğini etkiler. Resmi konumlandırma ve ölçüm işlemine geçmeden önce, iş parçasının ve granit tabanın sıcaklığı tamamen eşitlenene kadar iş parçasının platform üzerinde hareketsiz bir şekilde yerleştirilmesi gereklidir. 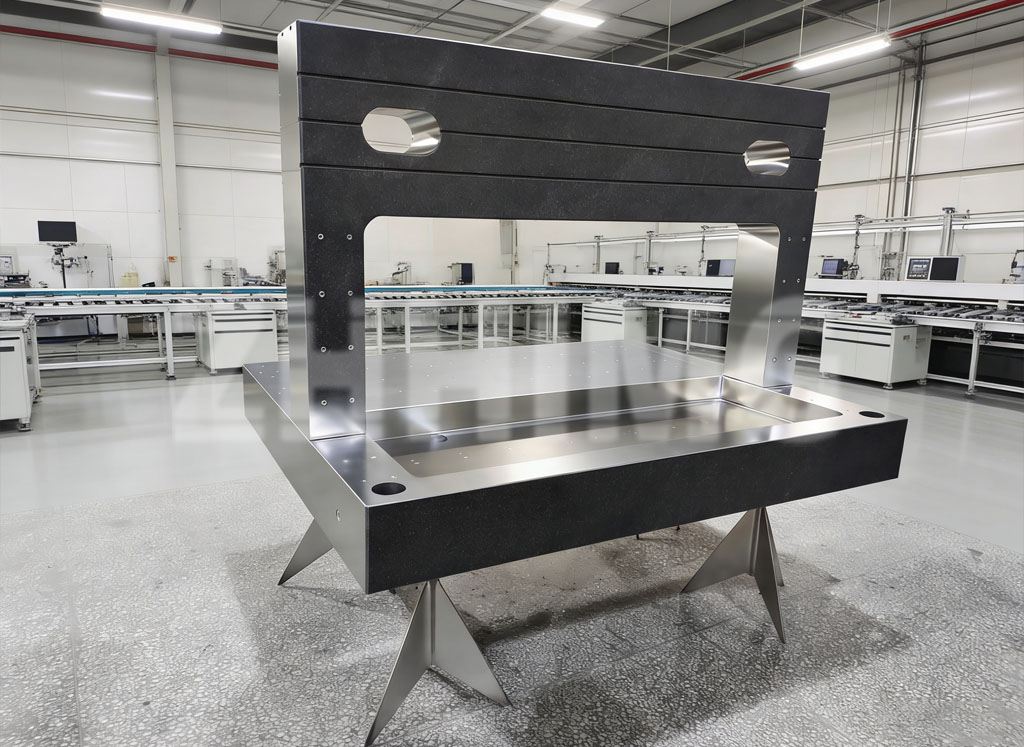
T-kanal yapılarının günlük kullanım sınırlarının standartlaştırılması da çok önemlidir. Metal T-kanallar, iş parçası fikstürünün konumlandırılması ve sıkıştırılması için profesyonelce tasarlanmıştır ve dış darbelere, çekiçleme ve kaldırma yüklerine dayanamaz. İş parçalarının T-kanallara takılarak kaldırılması ve vurarak düzeltme gibi birçok saha hatası, platformun gömülü montaj yapısını tahrip ederek hassas ekipmanın hizmet ömrünü önemli ölçüde kısaltır. Her kullanımdan sonra, kullanıcıların T-kanal boşluklarındaki ve granit yüzeyindeki artık toz ve kalıntıları temizlemesi gerekir; aksi takdirde parçacıklar bir sonraki sıkıştırma doğruluğunu etkileyebilir. Tüm kalibrasyon ve tespit çalışmaları, DIN, ASME ve GB gibi uluslararası ana akım standartlara dayanmaktadır ve kullanılan tüm test cihazları, ZHHIMG'nin sıkı kalite kontrol sistemiyle uyumlu olarak ulusal metroloji kurumlarına izlenebilirdir.
Ultra hassas sektörde, yüksek hassasiyetli ekipmanlar yüksek standartta kullanım alışkanlıkları gerektirir. ZHHIMG T-kanallı granit plakaların istikrarlı performansı, yalnızca üstün hammaddelere, gelişmiş işleme ekipmanlarına ve 30 yıllık deneyime sahip manuel taşlama teknisyenlerine değil, aynı zamanda standartlaştırılmış kurulum ve bakım işlemlerine de bağlıdır. Hile yapmama, gizlememe, yanıltmama hizmet ilkesine bağlı kalan ZHHIMG, küresel müşterilerine tek elden hassas ürün uygulama rehberliği sunarak, her kullanıcının ultra hassas ölçüm ekipmanının uzun vadeli istikrarını korumasına ve doğru ve güvenilir endüstriyel algılama ve montaj koşulları oluşturmasına yardımcı olur.
Yayın tarihi: 11 Ağustos 2026