
1. Hammadde standardı farkı: Karışık düşük yoğunluklu taş ile elenmiş yüksek yoğunluklu saf siyah granit
Piyasada bulunan sıradan granit parçaları çoğunlukla tutarsız kökenli, karışık mineral taneciklerine ve kalıntı gevşek dokuya sahip karışık taş malzemelerden üretilmektedir. Bazı üreticiler maliyetleri düşürmek için mermer ikame malzemeleri bile kullanmaktadır. Bu tür malzemeler düşük yoğunluğa, düzensiz iç yapıya, yüksek su emme özelliğine ve zayıf sıcaklık direncine sahiptir. Temel düzlük standartlarını karşılayacak şekilde cilalanabilseler de, uzun süreli kullanımdan sonra mikro deformasyona ve hassasiyet kaymasına eğilimlidirler.
Tüm ekipman sınıfı stabil granit bileşenleri, kararlı mineral fazı ve kompakt tane yapısına sahip yüksek yoğunluklu saf siyah granit kullanılarak üretilir. Ham taş, gevşek damarları, gözenekli bölümleri ve yumuşak safsızlık alanlarını ortadan kaldırmak için katman katman elenir. Genel yoğunluk homojendir ve sıradan taş malzemelerinin çok üzerindedir; bu da hassas ekipmanlar için temel yapısal sağlamlık ve uzun vadeli geometrik stabilite sağlar.
2. İçsel stres tedavisi farkı: yaşlanma tedavisi uygulanmaması vs. çok aşamalı stres azaltma yaşlanması
Çoğu sıradan granit ürünü, profesyonel gerilim giderme işlemlerinden geçirilmeden sadece basit kesme ve yüzey taşlama işlemlerine tabi tutulur. Taş, madencilik ve işleme sırasında oluşan büyük miktarda iç gerilimi korur. Montaj ve kullanım sonrasında, atölye sıcaklık farkı ve mekanik titreşimden etkilenerek, kalan gerilim yavaşça serbest bırakılır; bu da görünmez eğrilme, düzlük kaybı ve kararsız ölçüm verilerine yol açar.
Ekipman sınıfı granit bileşenler, doğal yerleştirme yaşlandırması ve simüle edilmiş titreşim yaşlandırması da dahil olmak üzere standartlaştırılmış çok aşamalı yaşlandırma işleminden geçmelidir. Uzun döngülü gerilim giderme işlemi, iç dengesiz gerilimi tamamen ortadan kaldırarak, sürekli titreşim ve sıcaklık değişimli çalışma ortamlarında bile yapısal geometrinin uzun süre değişmeden kalmasını sağlar.
3. Üretim ortamı farkı: normal atölye işlemleri ile sabit sıcaklık ve titreşim yalıtımlı hassas atölye işlemleri arasındaki fark.
Granit işleme işlemleri, sürekli sıcaklık kontrolü ve titreşim izolasyonu önlemleri alınmayan sıradan endüstriyel atölyelerde gerçekleştirilir. Zemin titreşimi, hava akışı dalgalanmaları ve sıcaklık değişimleri, taşlama işleminde ince hatalara neden olur. Bu gizli hatalar görsel olarak görülemez, ancak gerçek kullanımda ekipmanın çalışma doğruluğunu sürekli olarak etkiler.
Profesyonel ekipman kalitesinde granit işleme, montaj ve test işlemleri, 10.000 metrekarelik, sabit sıcaklık ve nem oranına sahip, tozsuz bir atölyede tamamlanmaktadır. Süper kalın sert beton zemin ve çevresindeki titreşim önleyici hendekler, dış titreşim girişimini etkili bir şekilde izole etmektedir. Sessiz hareket sistemleriyle donatılmış olan atölyenin tamamı, istikrarlı bir hassasiyet ortamı sağlayarak, her bir bileşenin işleme doğruluğunun ve test verilerinin doğru, etkili ve tekrarlanabilir olmasını garanti eder. 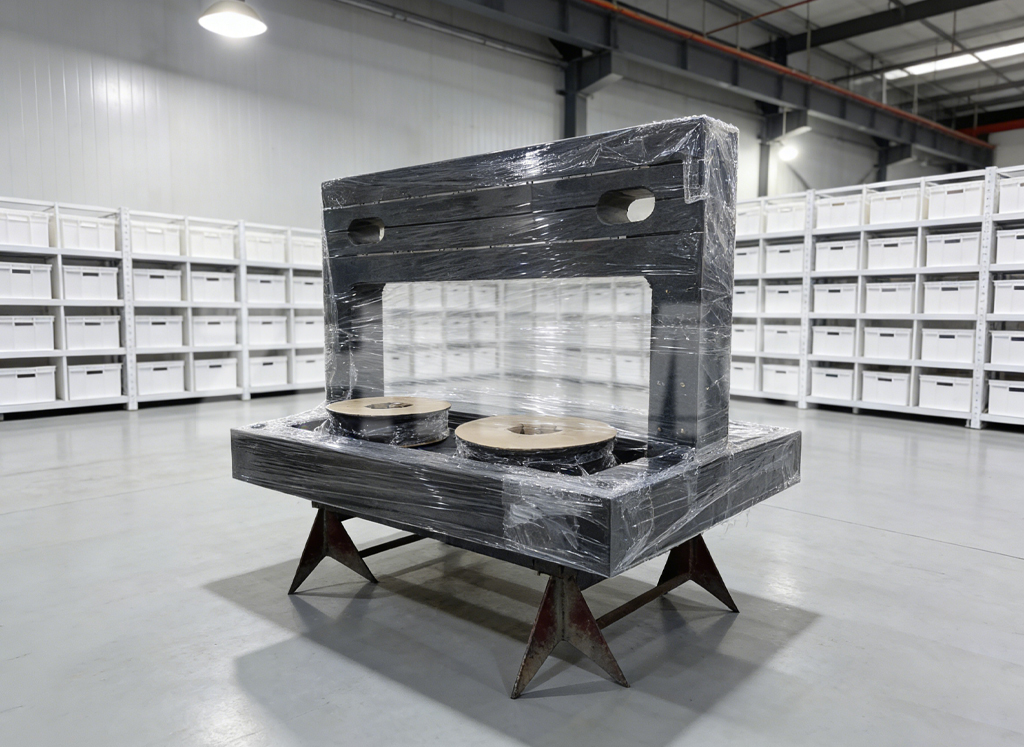
4. Standart farkının test edilmesi: basit tespit ile tam standartlı izlenebilir hassas kalibrasyon karşılaştırması
Sıradan granit üreticileri, düzlük kontrolü için yalnızca basit ölçüm aletleri kullanır ve sistematik hassasiyet testlerinden yoksundur. Test verilerinin güvenilir bir kalibrasyon kaynağı yoktur ve izlenemez; bu da tutarsız ürün doğruluğuna ve güvenilmez parti istikrarına yol açar.
Ekipman sınıfı granit bileşenler, Alman Mahr ölçüm cihazları, Japon Mitutoyo hassas test cihazları, İsviçre WYLER elektronik seviye ölçüm cihazları ve İngiliz Renishaw lazer interferometreleri de dahil olmak üzere dünya standartlarında test ekipmanları kullanmaktadır. Tüm ölçüm verileri, ulusal ve bölgesel metroloji kurumları tarafından kalibre edilir ve DIN, ASME, JIS, GB ve BS gibi küresel ana akım standartlarına tamamen uygundur. Tamamen izlenebilir test sistemleri, ürünün her hassasiyet indeksinin doğru, istikrarlı ve uluslararası olarak kabul edilebilir olmasını sağlar.
5. Teknik işçilik farkı: yalnızca mekanik taşlama vs. manuel nano hassasiyetli parlatma + standart profesyonel eğitim
Granit işlemede kullanılan geleneksel yöntemler tamamen mekanik taşlamaya dayanır ve ince manuel düzeltme ile deneyime dayalı hata telafisinden yoksundur. Bu işlem tekdüzedir ve taş dokusundaki farklılıklardan kaynaklanan küçük yapısal kusurları ortadan kaldıramaz.
Profesyonel ekipman kalitesinde granit üretimi, yüksek hassasiyetli CNC ekipmanlarını ve onlarca yıllık üst düzey manuel parlatma deneyimini bir araya getiriyor. Tüm teknisyenler, küresel metroloji standartları konusunda uzun süreli standartlaştırılmış eğitim almaktadır. Kıdemli parlatma ustaları, mikron düzeyinde malzeme kaldırmayı doğru bir şekilde kontrol ederek, saf mekanik işlemenin elde edemeyeceği nano düzeyde düzlük hassasiyetini gerçekleştirir; bu da üst düzey hassas bileşenlerin stabilitesini ve tutarlılığını büyük ölçüde artırır.
6. Fabrika yeterliliği ve Ar-Ge farkı: sertifikasız küçük atölyeler ile standartlaştırılmış uluslararası yüksek kaliteli üreticiler
Sıradan granit işleme fabrikaları, uluslararası yönetim sistemi sertifikalarından ve bağımsız fikri mülkiyet haklarından yoksun olup, süreç yönetimi istikrarsızdır ve standartlaştırılmış bir kalite kontrol sistemi bulunmamaktadır.
ISO9001, ISO14001, ISO45001 ve CE tam sertifikalarına sahip, önde gelen ultra hassas granit ve hassas bileşen üreticisi ZHHIMG, Avrupa, Amerika ve Güneydoğu Asya'da tescilli 20'den fazla uluslararası patente ve ticari markaya sahiptir. Şirket, dünyaca ünlü üniversiteler ve metroloji kurumlarıyla uzun vadeli ve derinlemesine iş birliği yaparak, işleme teknolojisini ve test yöntemlerini sürekli olarak optimize etmektedir. Standartlaştırılmış işletme yönetimi, sıkı kalite politikaları ve müşteri odaklı sıfır aldatma taahhütleri, teslim edilen tüm ürünlerin tutarlı bir şekilde yüksek kaliteli ekipman sınıfı hassasiyet performansını korumasını sağlar.
7. Uygulama performansı farkı: kısa vadeli durağanlık ile uzun vadeli istikrarlı kıyaslama performansı arasındaki fark
Sıradan granit parçalar yalnızca geçici düzlük gereksinimlerini karşılayabilir ve sadece düşük hassasiyetli algılama ve sıradan mekanik destek senaryoları için uygundur. Yarı iletkenler, lazer ultra hassas işleme ve yeni enerji testleri gibi yüksek hassasiyet gerektiren alanlara uyum sağlayamazlar.
Özellikle ultra hassas endüstriyel senaryolar için geliştirilen, ekipman sınıfı kararlı granit bileşenler, CMM koordinat ölçüm makinelerinde, AOI optik muayenede, XRAY tespitinde, yarı iletken ekipmanlarda, lineer motor platformlarında, hassas lazer ekipmanlarında ve yeni enerji test ekipmanlarında yaygın olarak kullanılmaktadır. Uzun süre ultra yüksek kararlılık, titreşim direnci ve hassasiyet koruma özelliklerini koruyarak, modern ultra hassas endüstrinin vazgeçilmez hassasiyet ölçütü haline gelmiştir.
Çözüm
Sıradan granit parçalar ile ekipman sınıfı stabil granit bileşenler arasındaki fark, yüzey düzlüğünde değil, hammadde kalitesinde, gerilim işleminde, üretim ortamında, test izlenebilirliğinde, teknik işçilikte ve standartlaştırılmış fabrika dayanıklılığında kendini gösterir. Üst düzey hassas ekipman üretiminde, yalnızca titizlikle seçilmiş, tamamen yaşlandırılmış, hassas bir şekilde test edilmiş ve profesyonelce işlenmiş ekipman sınıfı granit, hassas ekipmanın uzun vadeli istikrarlı çalışmasını sağlayabilir.
Dünya standartlarında ultra hassas bileşen üreticisi olan ZHHIMG, her zaman sıkı hassas üretim standartlarına bağlı kalır, kalitesiz sıradan taş malzemeleri kaynağından eler ve küresel müşterilerine gerçekten yüksek stabiliteye sahip, ekipman sınıfı hassas granit yapısal parçalar ve ölçüm referans noktaları sunar.
Yayın tarihi: 10 Ağustos 2026